
- Maison
- Produits
- À propos de nous
- Équipement
- Application
- Centre de nouvelles
- Contactez-nous
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-13 origine:Propulsé


L’industrie mondiale des capsules de bouteilles fonctionne avec des marges extrêmement minces. Les directeurs d"usine savent que l"efficacité de la fabrication dicte la rentabilité. Vous êtes confronté à un dilemme technique et financier difficile lors de la mise en place d’une nouvelle ligne de conditionnement. Faut-il investir dans le moulage par injection ou par compression ?
Ce guide détaille les différences fondamentales, la dynamique des coûts et les mesures de performance des deux processus. Les ingénieurs achats ont besoin de données concrètes pour prendre des décisions d’achat éclairées. C’est exactement ce que nous fournirons.
Différences de processus : La technologie d’injection fait fondre les polymères et les force dans une cavité fermée. La compression presse une goutte de plastique extrudé à l’intérieur d’une cavité ouverte et chauffée.
Flexibilité de conception : les systèmes d'injection dominent les conceptions complexes comme les flip-tops et les casquettes de sport. La compression est strictement réservée aux fermetures de boissons standards simples et à grand volume.
Dynamique des coûts : la compression permet d'économiser de l'énergie et de réduire les coûts d'outillage initiaux pour les formes de base. À l’inverse, les outils d’injection multi-empreintes offrent une automatisation et une vitesse inégalées pour les pièces complexes.
Esthétique : La compression donne une surface supérieure parfaitement lisse sans marque de porte. Les systèmes d’injection modernes à soupapes réduisent cependant cette marque à un point presque invisible.
Le verdict : votre volume de production spécifique, votre complexité géométrique et votre budget d’investissement dicteront le choix optimal.
Comprendre les principes mécaniques derrière ces méthodes est essentiel avant de signer des investissements dans des équipements lourds. Tous deux sont implantés dans le secteur de l"emballage. Ils fonctionnent simplement différemment.
Entrez dans un atelier de production à grande vitesse. Le processus commence par l"introduction de granulés thermoplastiques bruts, généralement du polyéthylène ou du polypropylène haute densité, dans une trémie de machine. Ces pellets tombent dans un baril chauffé. Une vis alternative rotative les fait fondre en utilisant la chaleur thermique et le cisaillement mécanique.
Une fois que le plastique atteint la température exacte de fusion, la vis agit comme un piston. Il projette le polymère fondu sous une immense pression dans un de précision moule d'injection plastique de bouchon de bouteille . Le plastique s'emballe dans des cavités microscopiques pour former des filetages internes et des nervures structurelles. Les canaux de refroidissement conformes avancés évacuent rapidement la chaleur. La pièce se solidifie en quelques secondes avant qu'un système d'éjection automatisé n'efface le lot.
En revanche, le moulage par compression s"effectue en continu sur une roue rotative massive. Il évite complètement les lots cycliques. Une extrudeuse fait fondre la résine plastique. La machine découpe ensuite une goutte précise de résine fondue.
Des bras mécaniques placent cette goutte dans la moitié inférieure d"une cavité de moule chauffée. Au fur et à mesure que la roue rotative tourne, la moitié supérieure du moule descend. La pression hydraulique aplatit la goutte fondue. Le matériau s"écoule vers l"extérieur pour remplir la cavité. Le refroidissement se produit lorsque la roue termine sa rotation. Le capuchon fini est éjecté et le cycle se répète.
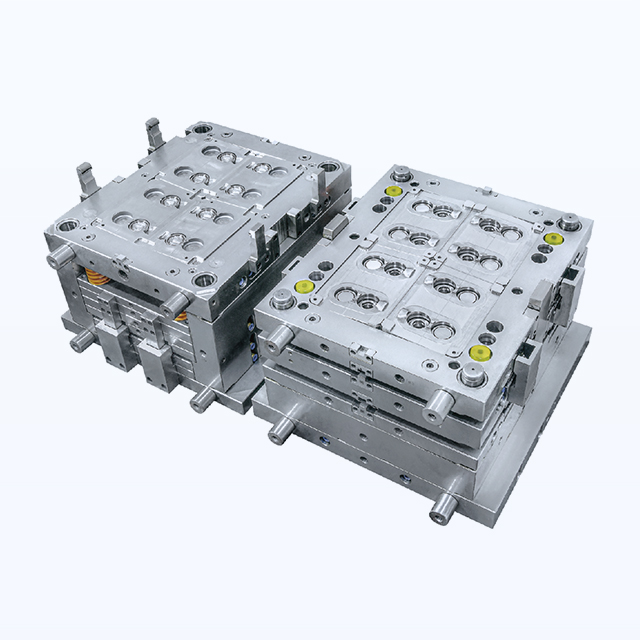
Les ingénieurs exigeant des performances et une précision élevées se tournent souvent vers la technologie d’injection. Elle présente des avantages distincts que la compression rotative ne peut tout simplement pas égaler.
La plus grande victoire d’un moule d’injection de bouchons à canaux chauds haut de gamme réside dans la gestion de géométries complexes. Pensez aux fermetures rabattables, aux casquettes de sport push-pull, aux charnières vivantes ou aux filetages internes complexes. L’injection est pratiquement la seule voie viable ici. Une pression de maintien extrême emballe le plastique fondu dans chaque détail microscopique. Les systèmes de compression n'ont pas cette capacité de débit.
La fabrication moderne prospère grâce à des systèmes avancés de canaux chauds. Ces collecteurs maintiennent le plastique fondu jusqu"à la porte de la cavité. Cela réduit considérablement le gaspillage de matériaux. Un outil d’injection haut de gamme d’un fabricant réputé peut comporter 48, 72 ou même 96 cavités. Associez cela à un refroidissement conforme rapide et les temps de cycle chutent à quelques secondes seulement. Vous pouvez produire des milliers de capsules par minute.
De plus, la technologie d’injection gère un spectre plus large de polymères et d’additifs de performance. Le processus de fusion contrôlé du baril permet aux fabricants de mélanger des résines spéciales, des inhibiteurs UV ou des désoxygénants avec une cohérence totale. Il prend également en charge le moulage en deux temps pour les bouchons multicolores ou multimatériaux. Ces machines s"intègrent parfaitement dans des environnements automatisés sans éclairage. Les robots gèrent le retrait des pièces et le contrôle qualité de manière transparente.
Pour prendre une décision d’achat équilibrée, vous devez comprendre où la technologie de compression excelle et où elle se heurte à un mur.
Efficacité énergétique : la compression fonctionne à des températures d'extrusion plus basses que la fusion par injection à cisaillement élevé. Le pressage du matériau nécessite moins d’énergie hydraulique que son injection sous pression extrême. Cela génère des économies d’énergie mesurables par unité.
Aucune marque de porte : placer la goutte fondue directement dans la cavité élimine le point d'injection. Le résultat est une surface supérieure parfaitement lisse. Les marques de boissons l'adorent pour l'impression personnalisée de haute qualité ou le dorure.
Changements de couleur rapides : l’extrusion continue accélère la purge du système. Le changement des couleurs de résine nécessite moins de temps d'arrêt que le nettoyage des collecteurs complexes de barillets d'injection et de canaux chauds.
Portée de conception limitée : la limitation géométrique est le principal inconvénient. Vous ne pouvez pas produire efficacement des capuchons dotés de charnières mobiles ou de structures internes complexes. Il gère strictement les formes relativement plates et symétriques.
Empreinte de la machine : les machines à compression rotatives sont énormes. Ils occupent un espace précieux au sol de l’usine. Ils sont également hautement spécialisés. Une machine d’injection peut passer à des produits entièrement différents simplement en échangeant le moule.
Des mandats stricts en matière de durabilité et des initiatives d’allègement remodèlent le secteur de l’emballage. Les directeurs d"usine réévaluent activement leurs lignes de production pour rester conformes et rentables.
Plus précisément, la poussée agressive en faveur des matériaux recyclés post-consommation oblige les fabricants à s"adapter. Les résines PCR présentent notoirement des débits de fusion incohérents. Leur traitement nécessite un contrôle thermique précis que seul un collecteur d’injection hautement sophistiqué offre.
De plus, de nouvelles réglementations rendant obligatoires les plafonds captifs ont perturbé la production traditionnelle. Alors que le moulage par compression gère bien les bouchons de bouteilles d’eau attachés standard, la technologie d’injection connaît une augmentation massive de la demande. Les fermetures sportives légères de qualité supérieure et les couvercles cosmétiques sophistiqués nécessitent les tolérances strictes des outils d"injection haut de gamme. Cette tendance souligne la nécessité croissante d’outils adaptables et de haute précision dans les usines modernes.
Le retour sur investissement et les dépenses en capital restent les facteurs décisifs ultimes pour les acheteurs en bas de l’entonnoir. Les structures financières des deux processus divergent fortement.
La conception d’un moule d’injection plastique de haute précision pour bouchons de bouteilles pour emballages nécessite un capital initial important. L'usinage de canaux chauds équilibrés, la conception de canaux de refroidissement conformes et le fraisage de l'acier trempé à des tolérances de l'ordre du micron sont coûteux. Cependant, les machines d’injection standard sont largement disponibles et proposées à des prix compétitifs dans le monde entier.
À l’inverse, l’outillage de cavité individuelle pour la compression est relativement peu coûteux. Pourtant, la machine rotative elle-même représente un investissement en capital massif et hautement spécialisé.
Les exigences de maintenance diffèrent également. L"outillage d"injection nécessite un entretien périodique des systèmes de canaux chauds et des broches d"éjection. Un outil haut de gamme construit en acier inoxydable S136 avec durcissement sous vide dépasse facilement les 5 millions de tirs avant de nécessiter une remise à neuf majeure.
Les machines à compression nécessitent le maintien de dizaines d"ensembles individuels de poinçons et d"empreintes sur la roue rotative. La gestion de l’usure uniforme sur tous ces ensembles demande beaucoup de travail. Sur un cycle de vie typique de cinq ans, la compression permet de réduire le coût total de possession de milliards de simples bouchons de bouteilles d"eau grâce aux économies d"énergie. Pour tout bouchon fonctionnel, la vitesse et la polyvalence du moule à injection offrent un retour sur investissement largement supérieur.
La rapidité et l’évolutivité stimulent la fabrication d’emballages. Les deux technologies offrent des taux de production exceptionnels grâce à différentes voies mécaniques.
Lors du moulage cyclique, la phase de refroidissement dicte la durée du cycle. Le plastique doit se solidifier suffisamment pour pouvoir être éjecté sans se déformer. Historiquement, l’injection était plus lente que la compression. Aujourd’hui, les canaux de refroidissement conformes s’enroulent étroitement autour des géométries des cavités. Cette innovation réduit considérablement les temps de cycle d’injection, leur permettant de rivaliser avec les vitesses de compression.
La mise à l’échelle de la production par injection est simple. Si la demande augmente, il vous suffit d"investir dans un moule plus grand (passant de 32 à 72 empreintes) et de le monter sur une machine plus grande. La mise à l"échelle d"une ligne de compression vous oblige généralement à acheter une toute nouvelle unité rotative.
Les entreprises de boissons et de cosmétiques soucieuses de leur marque exigent des fermetures impeccables. Le processus de fabrication a un impact direct sur la stabilité dimensionnelle et l’attrait en rayon.
La technologie d’injection offre une précision extrême pour les dimensions critiques. Une pression de maintien élevée garantit que le plastique reproduit parfaitement les micro-caractéristiques. Cela garantit la précision du pas de filetage et des bandes d"inviolabilité fiables, empêchant les fuites de bouteilles.
La différence esthétique la plus notable est le marquage du portail. Il s"agit d"un petit défaut à l"endroit où le plastique est entré dans la cavité. Les anciens systèmes à canaux froids laissaient des bosses distinctes. Aujourd"hui, les systèmes avancés de canaux chauds à vanne et à obturateur utilisent des broches mécaniques pour couper proprement le débit. La marque devient presque invisible. Les capuchons de compression contournent entièrement ce problème, offrant une surface supérieure sans couture, idéale pour l"impression de logos haute résolution.
Les directeurs d"usine doivent naviguer dans une matrice complexe de variables. La décision nécessite une analyse rigoureuse des dépenses en capital, des coûts opérationnels et des exigences géométriques. Utilisez cette matrice d’évaluation pour comparer vos paramètres opérationnels.
Critères d"évaluation | Technologie de moulage par injection | Technologie de moulage par compression |
|---|---|---|
Complexité de conception | Exceptionnellement élevé. Capable de contre-dépouilles, de charnières vivantes et de filetages internes complexes. | Faible à modéré. Idéal pour les fermetures simples, symétriques et à profil plat. |
Coût initial de l"outillage | Dépenses d"investissement initiales plus élevées en raison de systèmes de canaux chauds complexes et d"un usinage de précision. | Dépenses d"investissement initiales réduites, car les cavités d"outillage sont généralement moins complexes. |
Consommation d"énergie | Modéré à élevé. Nécessite de l’énergie pour faire fondre complètement la résine et maintenir la température des canaux chauds. | Inférieur. Fonctionne à des températures d"extrusion plus basses et utilise un pressage mécanique. |
Esthétique de surface supérieure | Présente une marque de porte visible au point d"injection, bien que les portes de soupape minimisent cela. | Surface supérieure parfaitement lisse, idéale pour l"impression ou le gaufrage personnalisé haute résolution. |
Capacité multi-matériaux | Excellent. Prend en charge le moulage et le surmoulage en deux temps pour des fonctionnalités de prise souple. | Très limité. Généralement limité aux procédés d"extrusion mono-matériau. |
Optez pour la technologie d’injection si vous fabriquez des casquettes complexes comme des casquettes flip-top ou des casquettes sport push-pull. Il est également obligatoire si vous avez besoin d"une précision extrême pour les mécanismes d"inviolabilité ou si vous envisagez d"utiliser des résines spéciales et un moulage en deux temps. Les systèmes de compression rotatifs sont judicieux si vous produisez des volumes exceptionnellement élevés de capsules de boissons plates standard et devez minimiser la consommation de kilowattheures par unité.
Si vos données pointent vers la technologie d’injection, l’approvisionnement est la prochaine phase critique. La longévité et le retour sur investissement de votre ligne de production dépendent entièrement de la qualité métallurgique et technique de l"outillage.
La dynamique thermique dicte les temps de cycle et la cohérence des pièces. Une gestion thermique de mauvaise qualité entraîne une dégradation des polymères, un filage et des phases de refroidissement d"une durée inacceptable. Vous devez vous associer à des experts en configurations avancées de canaux chauds.
Investir dans un moule d’injection de bouchons en plastique méticuleusement conçu est fondamental. Les systèmes de haute qualité des leaders de l'industrie tels que Senlan Molds utilisent des contrôleurs de température PID précis et une technologie avancée de vanne. Cela garantit que le polymère fondu pénètre dans chaque cavité exactement à la même température et à la même pression.
La durée de vie des outils de fermeture se mesure en millions de cycles. Vérifiez toujours les qualités d’acier utilisées. Les fabricants haut de gamme utilisent des aciers inoxydables de haute qualité comme le S136 ou le H13, soumis à un durcissement sous vide rigoureux. Cela garantit une résistance à l’usure exceptionnelle.
Un fabricant réputé fournit une validation complète. Exigez un protocole rigoureux de tests d’acceptation en usine. Cela comprend un cycle sec et humide approfondi en utilisant votre résine polymère exacte pour prouver l"exactitude dimensionnelle avant expédition.
Les deux méthodes présentent une forte valeur sur le marché en évolution rapide de l’emballage. Votre choix final dépend de la complexité de la conception des bouchons et du volume de production. Les bouchons simples conviennent bien au moulage par compression. Les conceptions de fermetures complexes nécessitent un outillage d’injection avancé.
Les systèmes d’injection de qualité offrent une flexibilité et une rapidité inégalées. Ils restent le champion ultime de la production de casquettes polyvalentes. Si vous êtes prêt à mettre à niveau votre ligne d"emballage, explorez les solutions de haute précision de Senlan Molds. Contactez leur équipe d"ingénierie spécialisée dès aujourd"hui pour obtenir un devis d"outillage personnalisé et optimiser votre efficacité de fabrication.
Lorsqu"il est conçu à partir d"acier inoxydable trempé de qualité supérieure tel que le S136 et entretenu selon des protocoles industriels stricts, un moule de haute qualité exécute de manière fiable entre 3 et 5 millions de clichés avant de nécessiter une remise à neuf majeure. Nettoyer régulièrement les canaux de refroidissement et s"assurer que le collecteur des canaux chauds est correctement purgé prolongera considérablement la durée de vie opérationnelle de l"équipement.
Non, ce n’est pas universellement moins cher. Alors que la technologie de compression se caractérise généralement par une consommation d"énergie et des coûts d"outillage initiaux inférieurs pour les géométries simples, la rentabilité globale dépend entièrement de la conception spécifique du capuchon. Les bouchons complexes ne peuvent tout simplement pas être fabriqués par compression, ce qui fait de la technologie d"injection la seule méthode fonctionnelle, et donc la plus rentable, pour la fabrication avancée de bouchons.
Généralement, les deux processus utilisent des plastiques standards comme le polyéthylène haute densité et le polypropylène. Cependant, les qualités de matériaux spécifiques requises diffèrent souvent en fonction de l"indice de fusion. Les processus d"injection nécessitent généralement que les résines ayant un indice de fusion plus élevé s"écoulent rapidement à travers des canaux chauds complexes, tandis que les processus de compression peuvent utiliser efficacement des résines avec un indice plus faible.
La petite saillie située en haut au centre des capuchons moulés par injection est connue sous le nom de marque de porte. Cette marque représente le point exact où le polymère fondu a été injecté depuis la buse du canal chaud dans la cavité du moule. L"outillage moderne équipé de systèmes avancés de canaux chauds à vanne et à obturateur utilise des broches mécaniques pour arrêter le flux de plastique au ras de la paroi de la cavité, rendant la marque de l"obturateur presque invisible.
Les deux méthodologies de fabrication sont hautement capables de produire des bandes inviolables fiables. Cependant, la technologie d’injection offre souvent des avantages mécaniques distincts pour les conceptions complexes. L"outillage d"injection permet un refendage complexe dans le moule et la création de ponts de retenue très précis directement pendant le cycle de moulage, garantissant ainsi des mesures de force de rupture cohérentes pour le consommateur.
La méthode optimale dépend de la complexité de conception du capuchon. Pour les bouchons plats et attachés standard utilisés sur les bouteilles d’eau de base, le moulage par compression est très efficace et rentable. Cependant, si le capuchon attaché intègre une fermeture sportive, un mécanisme rabattable ou nécessite un allègement avec des matériaux recyclés post-consommation, le moulage par injection est le meilleur choix en raison de son contrôle thermique précis et de sa capacité à gérer des géométries complexes.
La maintenance des moules d"injection se concentre principalement sur la préservation du système de canaux chauds, le nettoyage des canaux de micro-ventilation et la lubrification des broches d"éjection. Il s"agit d"un processus hautement spécialisé mais centralisé. La maintenance des machines de compression implique la gestion de l’usure de dizaines d’ensembles individuels de poinçons et d’empreintes tournant sur une roue massive. Cela nécessite un étalonnage continu et fastidieux pour garantir une qualité de pièce uniforme sur toutes les stations.


