
- Maison
- Produits
- À propos de nous
- Équipement
- Application
- Centre de nouvelles
- Contactez-nous
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-13 origine:Propulsé


Passer du prototypage à la production de masse impose une décision technique cruciale. Vous devez évaluer soigneusement votre architecture d’outillage avant de couper l’acier. Un mauvais choix entraîne des dépenses d’investissement élevées, des lancements retardés sur le marché et des taux de défauts inacceptables. Le moule lui-même représente un investissement initial massif. La phase de conception initiale dicte votre rentabilité de fabrication à long terme.
Les chefs de projet et les ingénieurs mécaniciens sont souvent confrontés à un dilemme spécifique. Faut-il allouer son budget à un outil multi-empreintes ou à un moule familial ? Les deux stratégies augmentent la production et maximisent l’efficacité des presses à injection. Cependant, ils servent des objectifs de fabrication totalement différents et génèrent des résultats financiers très différents.
Ce guide technique décompose les distinctions mécaniques, opérationnelles et financières entre ces deux principaux types de moules. Nous fournissons le cadre d’analyse nécessaire pour faire le choix le plus rentable. Cela s"applique que vous produisiez des biens de consommation assemblés complexes ou que vous investissiez dans des solutions d"emballage en grand volume.
Moules multi-empreintes : Idéal pour produire des volumes massifs de pièces identiques. Ils offrent des temps de cycle agressifs et une qualité dimensionnelle constante sur des millions de cycles.
Moules familiaux : Idéal pour mouler différents composants d’un même assemblage en une seule fois. Ils réduisent les coûts d’outillage initiaux mais nécessitent un équilibrage du flux de polymère très complexe.
La matrice de décision : votre choix final dépend du volume total prévu, de la compatibilité géométrique des pièces et de votre budget initial par rapport au retour sur investissement à long terme.
Norme industrielle : les composants d'emballage produits en série nécessitent un outillage dédié de haute précision pour répondre à des exigences strictes de tolérance et de rendement.
Le paysage du moulage par injection évolue rapidement vers l’efficacité et la réduction des matériaux. Les fabricants d’emballages sont confrontés à une pression intense pour réduire l’utilisation de résine tout en préservant l’intégrité structurelle. L’allègement est désormais la norme incontestée de l’industrie. Les sections de paroi plus fines nécessitent des pressions d"injection plus élevées, des taux de refroidissement plus rapides et un outillage hautement optimisé.
Par conséquent, les ingénieurs s’éloignent des systèmes à canaux froids dans les applications à grand volume. Les installations modernes privilégient les collecteurs à canaux chauds avancés pour éliminer les déchets de carottes et raccourcir les temps de cycle. La mise en œuvre d’une ligne de production robuste de moules à bouchons multi-cavités pour bouteilles répond à ces tendances exactes. Il maximise le débit, minimise la dégradation des matériaux et garantit des tolérances serrées, même avec des conceptions d'allègement agressives.
Un moule multi-empreintes est un outil spécialisé contenant plusieurs empreintes identiques usinées dans une seule base en acier. Le polymère fondu s"écoule à travers la carotte, pénètre dans le système de canaux et remplit chaque cavité simultanément. Au lieu de produire une pièce par cycle, cette configuration vous permet de mouler plusieurs répliques exactes en une seule fois.
Le principal avantage de l’outillage multi-empreintes est la réduction drastique du coût pièce par pièce. Produire 16, 32, 48 ou même 72 pièces par cycle réduit considérablement le temps machine. Ce cycle optimisé se traduit directement par une consommation d’énergie réduite et des coûts de main-d’œuvre réduits par unité.
Étant donné que toutes les cavités partagent exactement le même volume et la même géométrie, obtenir un refroidissement uniforme est très efficace. Les techniciens de moulage peuvent verrouiller les pressions de maintien et les vitesses d’injection en toute confiance. Chaque cavité réagit de la même manière aux ajustements du processus. Cela se traduit par des taux de retrait prévisibles et des tolérances exceptionnellement serrées tout au long du cycle de production.
L’inconvénient le plus notable est la dépense d’investissement initiale. L"usinage de dizaines de cavités identiques et de haute précision dans de l"acier trempé de qualité supérieure comme le S136 ou le P20 nécessite des centaines d"heures de fraisage CNC et d"usinage par électroérosion. Des coûts d’outillage initiaux plus élevés et des délais de fabrication plus longs sont la norme. Vous avez également besoin d"une presse à injection avec un tonnage de serrage plus élevé pour maintenir l"outil fermé contre l"immense pression des multiples cavités de remplissage.
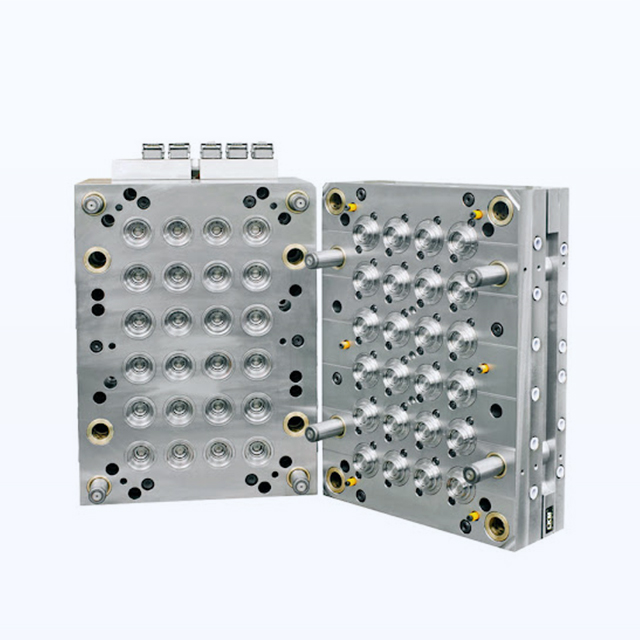
Un moule familial abrite plusieurs cavités différentes dans une seule base de moule. Vous moulez un assemblage de produit entier en une seule injection. Pensez à un boîtier électronique en plastique. Le boîtier supérieur, le boîtier inférieur et le couvercle de la batterie sont tous moulés simultanément.
L’avantage le plus intéressant est le coût initial de l’outillage nettement inférieur. Vous consolidez trois bases de moule distinctes en un seul outil. Cette configuration garantit une parfaite correspondance des couleurs et des matériaux pour toutes les pièces assemblées. Ils sont moulés exactement au même moment à partir du même lot de résine polymère.
Au-delà des coûts initiaux, la gestion des stocks s"améliore considérablement dans l"atelier. Chaque fois que le moule s"ouvre, vous recevez un ensemble complet de composants. Cela élimine le risque de surproduire une pièce en attendant qu’une autre soit terminée.
Le risque critique de moulage familial réside dans la rhéologie des polymères. Injecter simultanément du plastique fondu dans des cavités de différentes tailles est un défi mathématique. Le plastique s’écoule naturellement vers la voie de moindre résistance.
Imaginez-vous debout devant la presse en train de regarder le boîtier inférieur clignoter pendant que le couvercle de la batterie subit un coup court. C"est la réalité d"un outil déséquilibré. L’équilibrage artificiel nécessite un dimensionnement précis des portes et des ajustements des glissières. Si le système n"est pas parfaitement calibré, les cavités plus petites se remplissent d"abord et sur-conditionnent. Ce déséquilibre inhérent entraîne des contraintes internes, une augmentation des taux de rebut et des arrêts fréquents pour maintenance.
L"évaluation objective de vos options nécessite une comparaison directe entre les principaux paramètres de fabrication. Le tableau ci-dessous présente les réalités opérationnelles des deux stratégies d’outillage.
Caractéristique/métrique | Moules multi-empreintes | Moules familiaux |
|---|---|---|
Géométrie de la cavité | 100% identique | Différentes formes et tailles |
Coût d"outillage initial | Élevé en raison d"un usinage approfondi | Modéré en raison de la consolidation |
Coût par pièce | Extrêmement faible | Modéré à élevé en fonction du taux de rebut |
Volume idéal | 100 000 à Millions d"unités | 10 000 à 50 000 kits assemblés |
Équilibrage des coureurs | Naturellement équilibré | Artificiellement équilibré et complexe |
Cohérence de la qualité | Exceptionnellement élevé | Risque modéré de suremballage |
Pour prendre une décision fondée sur les données, les chefs de projet doivent évaluer leur projet par rapport à des seuils d"ingénierie stricts avant de couper l"acier.
Examinez attentivement vos prévisions de ventes. Si votre volume prévu dépasse 100 000 unités par an, penchez-vous fortement vers l’outillage multi-empreintes. Les économies d’échelle justifient rapidement le coût initial plus élevé de l’outillage. Le retour sur investissement dépasse généralement celui d’un moule familial dès les premiers mois de production en série. À l’inverse, si vous n’avez besoin que de 20 000 kits assemblés au total, un moule familial est le choix financier le plus judicieux.
Analysez les caractéristiques physiques de vos composants. Si vos pièces ont des poids très différents ou des épaisseurs de paroi variables, évitez les moules familiaux. Le plastique fondu se comporte de manière imprévisible lorsqu’il est contraint à des géométries incompatibles. Vous ne pouvez pas facilement mouler un composant structurel volumineux à côté d’un support délicat à paroi mince sans de graves compromis en matière de qualité.
Tenez compte des risques opérationnels liés à la maintenance des outillages. Si une cavité d"un moule familial se brise, la production de l"ensemble s"arrête jusqu"à ce que les réparations soient terminées. Vous ne pouvez pas vendre la moitié d’un enclos. En revanche, si une cavité dans un moule à 32 cavités est endommagée, les techniciens peuvent bloquer le canal vers cette cavité spécifique. La machine continue d"exécuter 31 pièces, maintenant ainsi la continuité de la chaîne d"approvisionnement.
Se concentrer spécifiquement sur l"industrie de l"emballage révèle pourquoi une sélection précise d"outillage n"est pas négociable. Les fermetures de boissons exigent un niveau de précision et de rapidité inégalé. Le filetage interne doit s"engager parfaitement dans la finition du goulot de la bouteille pour éviter toute perte de carbonatation. Les bandes inviolables nécessitent des ponts microscopiques qui se brisent systématiquement lors de l"ouverture.
Tenter d’utiliser un moule familial pour cette application spécifique est pratiquement impossible. Le temps de cycle serait sérieusement goulotté par la partie la plus épaisse, détruisant complètement la viabilité économique.
Par conséquent, investir dans un système de moules à bouchons multi-cavités haut de gamme pour bouteilles est la seule voie viable. Les moules SPI Classe 101 de haute qualité, construits en acier inoxydable trempé, garantissent une mise sur le marché rapide. Les temps de cycle descendent souvent en dessous de cinq secondes. Cela permet aux fabricants de boissons de produire des milliards d’unités par an avec des taux de défauts proches de zéro.
La sélection d’une mauvaise architecture de moule paralyse la rentabilité. Évitez ces pièges coûteux en atelier.
Erreur 1 : rechercher dès le départ des outils bon marché. De nombreuses équipes sélectionnent des moules familiaux uniquement pour préserver leur budget d'investissement. Ils finissent par perdre beaucoup plus d'argent en raison des taux de rebut élevés, du gaspillage de résine et des ajustements constants des machines. Un moule bon marché avec un taux de rebut de 15 pour cent devient rapidement l’actif le plus cher sur le terrain.
Erreur 2 : ignorer les systèmes à canaux chauds. L’utilisation d’un outil à forte cavitation avec un système à canaux froids génère d’énormes quantités de déchets plastiques. Pour les applications complexes, il est essentiel d’investir dans un moule de bouchon multi-cavité bien équilibré pour bouteille équipé d’un collecteur à canaux chauds. Il injecte du plastique directement dans la pièce, éliminant ainsi entièrement les déchets de carottes.
Erreur 3 : ignorer la simulation du flux de moule. Ne devinez jamais comment le plastique se comportera. Sauter l’analyse du flux est une erreur critique. Un logiciel de simulation avancé prédit les chutes de pression, identifie les emplacements optimaux des portes et prouve si un moule peut réellement être équilibré.
Les moules multi-empreintes dominent strictement la production en grand volume. Ils offrent une cohérence inégalée et des temps de cycle ultra-rapides pour des pièces identiques. Les moules familiaux offrent une solution consolidée et économique pour les kits assemblés en faible volume, à condition que les géométries des pièces soient hautement compatibles.
Le choix idéal nécessite d’équilibrer vos contraintes financières initiales avec vos objectifs de production à long terme. Évaluez soigneusement vos exigences en matière de volume, de conception de pièces et de qualité pour sélectionner l’architecture qui maximise la rentabilité.
Prêt à augmenter votre production d’emballages sans compromettre la qualité ? Découvrez les solutions d'ingénierie avancées de Senlan Molds. Contactez dès aujourd’hui un partenaire expérimenté en moulage par injection pour concevoir le projet de moule de bouchon multi-cavité parfait pour bouteille, adapté strictement à vos spécifications.
Les moules en acier de haute qualité classés SPI classe 101 sont conçus pour une longévité extrême. Avec un entretien préventif approprié et un nettoyage régulier, ces moules durent de manière fiable entre 1 million et plus de 5 millions de cycles d"injection avant de nécessiter une remise à neuf majeure.
Non, ce n"est pas mécaniquement réalisable. La base du moule, la disposition des canaux de refroidissement et les systèmes de canaux sont fondamentalement différents. La transition vers une production en grand volume nécessite l"ingénierie et l"usinage d"un outil entièrement nouveau à partir de zéro.
Les moules multi-empreintes sont naturellement équilibrés car toutes les empreintes possèdent exactement la même géométrie. Le plastique s"écoule symétriquement. Les moisissures familiales nécessitent un équilibrage artificiel. Les ingénieurs ajustent mathématiquement la taille des portes et la longueur des canaux afin que les pièces de différentes tailles finissent de se remplir exactement dans la même milliseconde.
Un équilibrage efficace commence bien avant la coupe de l’acier. Les ingénieurs s"appuient largement sur les logiciels de simulation de flux de moule pour prédire les chutes de pression. En analysant les données de débit, ils ajustent les diamètres des canaux et limitent la taille des portes sur les petites pièces, forçant le plastique fondu à remplir les plus grandes cavités à un rythme proportionnel.
Le nombre maximum dépend entièrement de la taille de la presse à injection et de la géométrie spécifique du capuchon. Les moules modernes de fermeture de boissons à haute production comportent généralement 48, 72, 96 ou même 128 cavités. Ceux-ci nécessitent un tonnage de serrage massif et des contrôleurs de canaux chauds très sophistiqués pour maintenir la stabilité du processus.
Un moule familial est nettement moins cher au départ que la construction de plusieurs moules séparés pour un assemblage en plusieurs parties. Cependant, un moule multi-empreintes génère un coût par pièce bien inférieur à long terme en raison de temps de cycle plus rapides et d’une utilisation optimisée de l’énergie.
Les capsules de bouteilles sont consommées par milliards dans le monde. Un moule à empreinte unique est beaucoup trop lent et coûteux à l"unité pour répondre à la demande du marché. L"outillage à forte cavitation permet la production en série de dizaines d"unités précises toutes les quelques secondes. C’est la seule option économiquement viable pour l’industrie de l’emballage.


