
- Maison
- Produits
- À propos de nous
- Équipement
- Application
- Centre de nouvelles
- Contactez-nous
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-13 origine:Propulsé


Augmenter la production de plastique sans faire exploser les frais généraux est un combat quotidien pour les directeurs d’usine. Les délais ne peuvent pas s’allonger. La qualité doit rester irréprochable. Dans le secteur hautement compétitif des plastiques, trouver cet équilibre précis est essentiel à la survie. Le moulage par injection multi-empreintes constitue une solution très efficace et pratique pour la production de masse. En concevant un système qui produit plusieurs pièces identiques en un seul cycle machine, cette méthode change fondamentalement les calculs de fabrication. La production se multiplie rapidement. Les investissements en machinerie lourde restent gérables.
Un excellent exemple de cette efficacité à haut volume est le moule par injection de bouchons multi-cavités . Il est devenu un atout essentiel pour les industries du conditionnement de boissons, de cosmétiques et de produits pharmaceutiques. Les bouchons et les fermetures sont consommés en quantités massives chaque jour. Les produire un par un est tout simplement une perte d’heures machine. Ce guide complet explore le fonctionnement de ces outils avancés et leurs avantages avérés en matière de réduction des coûts. Nous aborderons également les stratégies essentielles d'optimisation de la conception et les critères précis pour sélectionner le bon partenaire de fabrication pour votre prochain projet à grand volume.
Efficacité inégalée : La production de plusieurs pièces par cycle augmente de façon exponentielle le rendement. Cela permet d'obtenir une efficacité de volume plus élevée par rapport aux configurations traditionnelles à cavité unique.
Réduction des coûts : l'investissement initial en outillage est nettement plus élevé. Cependant, un système multi-empreintes réduit considérablement le coût par pièce sur les grandes séries en maximisant le temps machine et en minimisant la main d'œuvre.
Questions de conception : les fonctionnalités d'ingénierie avancées ne sont pas négociables. Des canaux de refroidissement conformes optimisés et des systèmes de canaux chauds équilibrés maintiennent une qualité dimensionnelle constante dans chaque cavité.
Investissement stratégique : le choix de votre nombre de cavités dépend entièrement du volume de production. Pour la production de masse, le recours à plusieurs cavités est le seul choix économiquement viable.
Sélection du partenaire : Travailler avec un fabricant de moules expérimenté garantit un outil durable. Cela maximise votre retour sur investissement à long terme.
Considérez un système multi-cavité comme un moteur de production haute densité. Un seul support de moule en acier abrite des dizaines de cavités identiques. En fonction de vos exigences de production et de la force de serrage de la machine, ces configurations comportent généralement 16, 32, 64 ou même 96 empreintes. Pendant la phase d"injection, la résine plastique fondue est poussée sous une immense pression à travers une carotte centrale. Un réseau de canaux soigneusement conçu distribue ce liquide sous pression. Chaque cavité se remplit simultanément. Le plastique refroidit et se solidifie. Le moule s"ouvre et des dizaines de pièces identiques tombent d"un seul coup.
Les capsules et les fermetures de bouteilles représentent un défi technique unique. Ce sont des consommables très demandés qui nécessitent une précision exacte. Un écart de quelques centièmes de millimètre seulement provoque des fuites. Cela peut également empêcher un bouchon de s’enfiler correctement sur une bouteille. Parce que les bouchons sont petits mais nécessaires en milliards, ils sont des candidats parfaits pour la technologie à haute cavitation. Cette stratégie permet aux fabricants de répondre à une demande mondiale massive tout en respectant les tolérances dimensionnelles strictes requises pour une étanchéité sécurisée.
Au vu des changements récents dans l’industrie, le secteur des plastiques s’oriente de manière agressive vers des systèmes de cavitation ultra-élevée intégrés à une technologie intelligente. Les prix des matières premières fluctuent constamment. Les exigences de durabilité poussent à des emballages plus légers. Les fabricants vont au-delà des configurations mécaniques de base pour rester compétitifs.
Plus précisément, l’intégration de capteurs IoT dans le moule devient une pratique standard pour les outils haut de gamme. Ces capteurs surveillent la pression dans la cavité et les taux de refroidissement en temps réel. Cette approche basée sur les données permet des ajustements dynamiques de la machine à la volée. Il garantit une fabrication zéro défaut, même dans des configurations massives à 96 empreintes. De plus, il y a une forte pression en faveur de l’allègement. Les ingénieurs en outillage doivent désormais concevoir des moules capables de manipuler des sections de paroi plus fines sans provoquer de coups courts ni de déformations. Cela nécessite un usinage impeccable de l’acier et un contrôle thermique supérieur des canaux chauds.
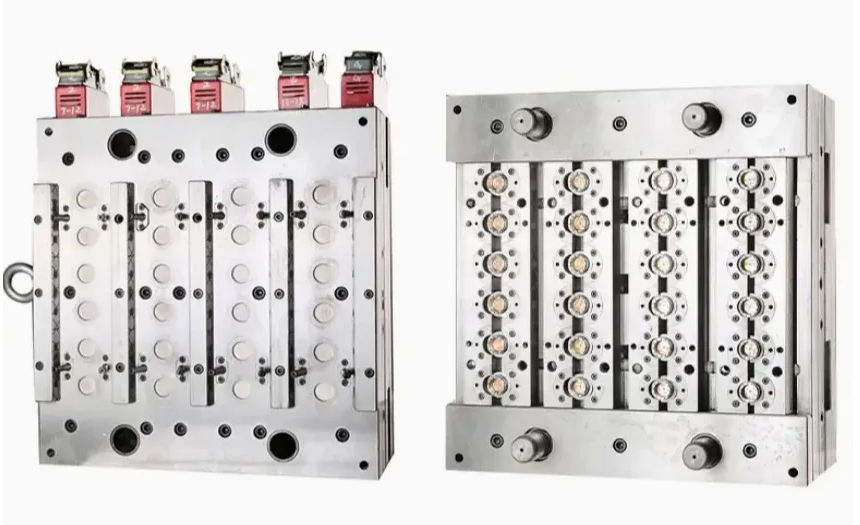
Le principal avantage de la mise à niveau de votre outillage est la réduction spectaculaire du temps de fabrication global. Le temps de cycle reste relativement similaire que vous utilisiez un moule mono-empreinte ou multi-empreintes. Par exemple, un moule à empreinte unique fonctionnant selon un cycle de 12 secondes produit 300 pièces par heure. À l’opposé, un moule à 32 empreintes exécutant exactement le même cycle de 12 secondes produit 9 600 pièces par heure. Cette augmentation exponentielle garantit que les installations respectent des délais de livraison serrés sans faire fonctionner les machines 24 heures sur 24.
Une idée fausse très répandue est que la production simultanée d’un plus grand nombre de pièces entraîne une perte de cohérence. En réalité, un moule bien conçu impose un contrôle qualité strict. L"ingénierie avancée garantit que la même pression d"injection, la même température de fusion et la même vitesse de refroidissement s"appliquent universellement. Par conséquent, le capuchon réalisé dans la première cavité est dimensionnellement identique au capuchon réalisé dans la trente-deuxième cavité. Le maintien de cette stricte uniformité est essentiel pour les chaînes d’assemblage automatisées en aval. Même des défauts mineurs provoqueront le blocage de l’équipement de bouchage.
La mise à l’échelle fluide des opérations constitue un obstacle majeur pour les entreprises en croissance. S"appuyer sur des moules à empreinte unique pour la production en série nécessite l"achat de dizaines de machines d"injection distinctes. Il faut également une installation massive et de nombreux opérateurs. Les moules à forte cavitation contournent complètement ce problème. En maximisant la production d’une seule machine, les entreprises augmentent leur capacité de production de manière exponentielle sans augmentation linéaire des biens d’équipement.
Malgré les avantages considérables d’une cavitation élevée, les moules à empreinte unique ne sont pas obsolètes. Ils répondent à des objectifs stratégiques dans le cycle de vie de la fabrication. Ils restent le choix standard pour le prototypage et le test de nouvelles conceptions de produits. Lorsqu"un projet nécessite des pièces très complexes avec des contre-dépouilles complexes nécessitant des mécanismes de coulissement complexes, un moule à empreinte unique permet de gérer les coûts d"outillage. Cela minimise le risque financier initial.
Pour la production de masse, les mathématiques à long terme privilégient fortement l"outillage multi-empreintes. Le coût initial plus élevé d’ingénierie et d’usinage est rapidement compensé. Vous constatez des réductions massives du temps machine, de la consommation d’énergie et des coûts de main-d’œuvre. Imaginons un scénario dans lequel vous devez produire 10 millions de bouchons à clipser. L’utilisation d’un moule à empreinte unique nécessite des années de fonctionnement continu. Un moule à 64 empreintes réalise la même commande en une fraction du temps.
Métrique de production | Configuration à cavité unique | Exemple de configuration multi-empreintes 32 cavités |
|---|---|---|
Coût initial de l"outillage | Inférieur | Plus haut |
Sortie par cycle | 1 partie | 32 pièces |
Coût par pièce | Élevé en raison du temps machine | Très faible |
Application idéale | Prototypes et faible volume | Production de masse et volume élevé |
Le moteur économique fondamental ici est les économies d’échelle. Dans le moulage par injection plastique, vous calculez le coût par pièce en divisant les coûts de production totaux par le nombre de pièces produites. Les coûts totaux comprennent les taux horaires des machines, la main-d"œuvre, les frais généraux et l"amortissement de l"outillage. Étant donné qu’une configuration multi-empreintes produit exponentiellement plus de pièces dans le même laps de temps, le taux horaire fixe de la machine se dilue sur un nombre beaucoup plus grand d’unités. Cela améliore directement les marges bénéficiaires.
Les systèmes modernes à plusieurs cavités sont des merveilles d’efficacité matérielle. Les moules à canaux froids traditionnels créent un cadre en plastique solide à côté des pièces elles-mêmes. Ces chutes doivent être découpées et rectifiées, ce qui fait perdre du temps et dégrade la qualité de la résine. En revanche, un hautes performances moule à bouchon encliquetable multi-empreintes utilise des systèmes avancés de canaux chauds. Ces systèmes maintiennent le plastique fondu à l’intérieur des canaux de guidage. Le plastique est injecté directement dans les cavités. Cela élimine complètement le coureur solide. Près de 100 % de la résine achetée entre directement dans le produit final.
Faire fonctionner un grand moule sur une seule machine de taille appropriée est bien plus économe en ressources que diviser la charge de travail. Il consolide la consommation d’énergie. Vous avez besoin de moins d’électricité pour chauffer un baril et faire fonctionner un système hydraulique. Cela rationalise également le travail. Les opérateurs n"ont qu"à surveiller, charger les trémies et entretenir une seule machine.
Le choix du système de glissières dicte l"efficacité ultime de votre outil. Alors que les canaux froids sont moins chers à fabriquer, les systèmes à canaux chauds sont universellement préférés pour la production de bouchons en grand volume. Un canal chaud maintient le polymère fondu à une température précise jusqu"à la porte de la cavité. Cela permet une meilleure dynamique d"écoulement et réduit la pression d"injection requise. Les temps de cycle diminuent considérablement. La finition cosmétique du capuchon est également grandement améliorée.
Le refroidissement représente la plus grande partie du cycle de moulage par injection. Cela consomme souvent jusqu"à 70 pour cent du temps total. Un refroidissement efficace est primordial. Les ingénieurs seniors utilisent des techniques de refroidissement conformes. Des canaux d"eau hautement optimisés sont percés pour suivre de près la géométrie spécifique du capuchon. Un refroidissement rapide et uniforme empêche les bouchons de se déformer. Il garantit la stabilité dimensionnelle tout en réduisant de précieuses secondes le temps de cycle.
La durabilité dépend entièrement des matériaux de construction. Ces moules supportent d'immenses forces de serrage sur des millions de cycles. de premier plan L'outillage d'injection de capuchons avancé repose sur des aciers à outils de haute qualité. Par exemple, l'utilisation d'acier inoxydable S136 de qualité supérieure pour le noyau et la cavité, durci selon HRC 48-52, offre une résistance à l'usure exceptionnelle. Il combat les effets corrosifs du dégazage des polymères. Lorsqu'ils sont associés à un canal chaud à vanne à pointeau de précision, les temps de cycle atteignent régulièrement la barre des 10 à 12 secondes. L’outil dépasse facilement les 3 à 5 millions de clichés sans nécessiter de remise à neuf majeure.
Atteindre un remplissage parfaitement équilibré est un obstacle technique complexe. Le plastique fondu doit atteindre les cavités centrales et les cavités les plus extérieures exactement au même moment, à la même température et à la même pression. Si le remplissage est déséquilibré, les capuchons centraux deviennent surchargés et stressés. Les bouchons de périmètre restent incomplets. Les ingénieurs résolvent ce problème à l’aide d’un logiciel d’analyse du flux de moule d’ingénierie assistée par ordinateur. La simulation du processus d"injection permet aux concepteurs de modifier les diamètres des canaux et les tailles des portes bien avant de couper l"acier.
Les défauts arrêtent rapidement la production de masse. Un éclair se produit lorsque du plastique fondu s"infiltre dans la ligne de séparation entre les moitiés du moule. Cela crée une fine couche de plastique semblable à un rasoir sur le bord du capuchon. À l’inverse, des tirs courts se produisent lorsque le plastique ne parvient pas à remplir toute la cavité. La prévention de ces problèmes nécessite des tolérances d’usinage exceptionnellement serrées. Une ventilation adéquate doit également être minutieusement usinée dans le moule. L"air emprisonné doit s"échapper. Sans ventilation adéquate, l"air comprimé provoque des tirs courts ou brûle le plastique.
Même les moules les plus robustes nécessitent un entretien systématique. L"entretien régulier n"est pas négociable pour les opérations 24 heures sur 24. Une liste de contrôle pratique standard comprend le nettoyage des cavités pour éliminer les résidus de résine collants. Vous devez lubrifier les pièces mobiles comme les éjecteurs pour éviter le grippage du métal. L’inspection des canaux de refroidissement pour déceler toute accumulation de tartre minéral est également essentielle. Un programme strict de maintenance préventive prolonge considérablement la durée de vie opérationnelle de l’outil.
Tous les fabricants de moules ne sont pas équipés pour gérer les complexités rigoureuses de l’outillage à forte cavitation. Lors de la sélection d’un partenaire, évaluez son expérience spécifique. Vous avez besoin d’un fabricant profondément spécialisé dans la production de moules de bouchons en grand volume plutôt que d’un atelier de plasturgie généraliste. Une véritable expertise signifie qu'ils comprennent intuitivement le dénudage du fil, le moulage de bandes inviolables et l'emplacement précis des points d'accès. Ces détails sont essentiels pour les fermetures fonctionnelles.
Un fabricant fiable maintient des protocoles de contrôle qualité transparents. Avant qu’un moule ne quitte leurs installations, ils doivent effectuer des essais complets. Ces premiers prélèvements d"échantillons consistent à placer le moule dans une machine d"injection pour produire des pièces réelles. Les échantillons physiques sont ensuite rigoureusement mesurés par rapport à des modèles CAO 3D pour vérifier l"exactitude dimensionnelle. Cela garantit que l’outil est véritablement prêt pour la production à son arrivée dans votre usine.
La relation ne doit jamais prendre fin le jour de la livraison. Les moules à grand volume représentent des investissements en capital importants. Évaluez les garanties offertes. Un fournisseur réputé garantit la durée de vie du moule pour un nombre spécifique de cycles en fonction de la qualité de l"acier. Ils doivent également fournir une assistance technique accessible, une documentation de maintenance détaillée et une chaîne d"approvisionnement fiable pour les pièces de rechange telles que les buses à canaux chauds.
L’obtention d’une efficacité de volume plus élevée dépend fortement de la qualité, de la précision et de la conception du moule lui-même. La mise à niveau nécessite un investissement initial plus important. Cependant, la réduction spectaculaire des temps de cycle, des déchets de matériaux et du coût par pièce en fait la stratégie indéniable pour la production de masse. En choisissant les bons systèmes d’alimentation, en optimisant le refroidissement et en s’associant à un fabricant spécialisé, les entreprises augmentent leur production sans effort. Si vous êtes prêt à élever vos capacités de fabrication, explorez les solutions multi-empreintes personnalisées chez Senlan Molds. Contactez leur équipe d'ingénierie dès aujourd'hui pour examiner vos conceptions et obtenir un devis personnalisé adapté à vos demandes de production.
Les principaux avantages incluent une efficacité de volume exponentiellement plus élevée, un coût par pièce nettement inférieur et des délais de production globaux plus rapides. En produisant plusieurs pièces en un seul cycle machine, les fabricants exécutent rapidement des commandes massives tout en maintenant une qualité constante des pièces sur l’ensemble du lot.
En fonction de la qualité spécifique de l"acier utilisée, comme l"acier inoxydable S136 trempé de haute qualité traité HRC 48-52, un moule haut de gamme dure très longtemps. Avec une routine de maintenance stricte des installations, ils sont généralement conçus pour effectuer entre 3 millions et plus de 5 millions de cycles d"injection avant de nécessiter une remise à neuf majeure.
Les temps de cycle varient en fonction de la conception du capuchon, de l"épaisseur de la paroi et de l"efficacité du système de refroidissement. Cependant, un moule à bouchon encliquetable multi-empreintes bien conçu, utilisant un refroidissement conforme et un système de canaux chauds de précision, atteint généralement des temps de cycle compris entre 10 et 15 secondes.
À mesure que vous augmentez le nombre de cavités, la surface totale projetée des pièces en plastique augmente. Cela nécessite une machine de moulage par injection proportionnellement plus grande avec une force de serrage plus élevée pour maintenir les moitiés du moule bien fermées pendant l"injection à haute pression, évitant ainsi les défauts d"éclair.
Les fabricants s"appuient sur un logiciel avancé d"analyse du flux de moule pendant la phase de conception initiale. En simulant numériquement le flux de plastique en fusion, les ingénieurs affinent la géométrie des glissières et des portes. Cela garantit que le plastique fondu atteint chaque cavité exactement à la même pression et à la même température.
Pour la production de bouchons en grand volume, un système à canaux chauds constitue presque toujours le meilleur choix. Il réduit considérablement le gaspillage de matériaux en gardant le plastique fondu dans le canal. Cela élimine les déchets solides des canaux, diminue les temps de cycle globaux et améliore la finition esthétique en fournissant une marque de porte beaucoup plus propre.
Oui, mais à mesure que la complexité de la pièce augmente, la conception du moule devient beaucoup plus complexe. Pour les pièces extrêmement complexes nécessitant plusieurs curseurs ou mécanismes de dévissage, le nombre total de cavités peut devoir être réduit pour accueillir les composants en acier mobiles. Pour les articles standards tels que les bouchons et les fermetures, la cavitation élevée reste la pratique standard de l’industrie.


