
- Maison
- Produits
- À propos de nous
- Équipement
- Application
- Centre de nouvelles
- Contactez-nous
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-13 origine:Propulsé


Les coûts d’assemblage secondaire grugent-ils vos marges de production ? Les bouchons rabattables complexes nécessitent une approche de fabrication plus efficace. Une mauvaise conception des outils internes provoque inévitablement des défauts de flash et de pièces. L’obtention d’un contact acier-acier parfait à l’intérieur de la cavité est donc une nécessité absolue pour des opérations rentables.
Des analyses récentes de l’industrie mettent en évidence un changement massif dans le secteur de l’emballage. L’augmentation des coûts de main-d’œuvre et les normes d’hygiène de plus en plus strictes entraînent une transition rapide vers des processus de moulage entièrement automatisés en une seule étape. Les fabricants s’éloignent de manière agressive du moulage traditionnel en deux étapes et de l’assemblage secondaire. Ils privilégient plutôt les solutions intégrées et mains libres. Au cœur de cette mise à niveau à l’échelle de l’industrie se trouve la demande d’une mécanique de moule interne irréprochable. La maîtrise de ces mécanismes, en particulier des surfaces d'arrêt, est absolument vitale lors de la conception d'un moule par injection de capuchon de fermeture In-Mold . Étant donné que ces outils avancés plient et ferment le capuchon avant l'éjection, les surfaces en acier correspondantes formant la charnière vivante et les mécanismes de fermeture doivent être exécutées avec une précision de l'ordre du micron.
Dans ce guide d"ingénierie complet, nous explorerons la physique fondamentale de la conception des dispositifs d"arrêt. Nous détaillerons ses applications spécifiques dans les moules de fermeture hautement automatisés, mettrons en évidence les erreurs courantes à éviter en atelier et fournirons les meilleures pratiques concrètes pour garantir une production à haut rendement et sans flash.
Définition de caractéristiques complexes : le contact interne acier-acier est essentiel pour créer des trous traversants, des encliquetages et des charnières vivantes. Il élimine le besoin de mécanismes à cames externes complexes et exigeants en maintenance.
Critique pour l'automatisation : un système de fermeture automatisé dans le moule repose entièrement sur des surfaces de contact parfaitement calibrées pour former des éléments délicats, comme l'orifice de distribution, sans clignoter.
Les angles de dépouille sont obligatoires : Un angle de dépouille minimum de 3 à 5 degrés est strictement requis sur toutes les surfaces de contact. Cela évite le grippage de l'acier, les frottements importants et la dégradation prématurée de l'outil.
La précision évite les temps d'arrêt : éviter les oublis techniques courants tels qu'une ventilation inadéquate, un mauvais repérage et ignorer la dilatation thermique permettra d'économiser des milliers de dollars en maintenance des outils.
Pour concevoir des composants en plastique en grand volume et sans défauts, la compréhension des mécanismes fondamentaux du contact interne des outils est une exigence stricte. Cette section définit la physique de base régissant le fonctionnement de ces fonctionnalités critiques dans des conditions de fabrication extrêmes.
Dans l"ingénierie de l"outillage, une fermeture est définie comme la zone interne spécifique où les blocs de noyau et d"empreinte établissent un contact direct et intentionnel. La fonction principale de cet accouplement acier-acier est de bloquer le flux de plastique fondu sous haute pression. Alors qu"une ligne de joint standard s"étend le long du périmètre extérieur de la pièce pour séparer les moitiés du moule, une fermeture interne crée des caractéristiques strictement à l"intérieur des limites de la pièce. En empêchant le polymère de remplir des espaces géométriques spécifiques, ces barrières forment des fenêtres internes, des trous traversants et des géométries de contre-dépouille complexes.
La transformation du plastique est régie par des forces physiques extrêmes. Pendant la phase d"injection, le polymère fondu est projeté dans la cavité à des pressions dépassant fréquemment 15 000 PSI. Pour éviter que l"outil n"explose sous cette immense pression, la machine de moulage applique une force de serrage massive. Ce tonnage se mesure souvent en centaines ou en milliers de tonnes.
Les surfaces de contact existent carrément à l’intersection volatile de ces deux forces opposées. Les faces en acier doivent être usinées avec une précision exacte pour résister à la pression d"injection sans se séparer. Même une séparation microscopique de 0,02 mm permettra au plastique fondu de s"échapper. Cela crée une saillie nette et indésirable appelée flash. A l’inverse, si la force de serrage est trop élevée et la surface de contact trop petite, les faces en acier s’écraseront. Cela entraîne des dommages permanents aux outils et des arrêts de lignes coûteux.
D"un point de vue commercial et de maintenance, l"intégration de conceptions de dérivation est très avantageuse. Traditionnellement, la création de fonctionnalités de contre-dépouille telles que les encliquetages nécessite des cames coulissantes ou des actions latérales. Ce sont des composants mécaniques qui se déplacent perpendiculairement au sens d"ouverture primaire de la presse. Les cames ajoutent un coût important à la construction initiale. Ils nécessitent également une lubrification continue et sont très sujets aux défaillances mécaniques sur des millions de cycles.
En utilisant un noyau de dérivation, les ingénieurs peuvent créer ces caractéristiques de contre-dépouille en utilisant uniquement le mouvement vertical d"ouverture et de fermeture de la machine. Les blocs de noyau et de cavité s"emboîtent selon un angle de dépouille spécifique, scellant efficacement l"écoulement du plastique pour créer la géométrie d"encliquetage. Ce principe réduit considérablement la complexité de l"outillage, diminue les coûts de maintenance à long terme et améliore considérablement les temps de cycle globaux.
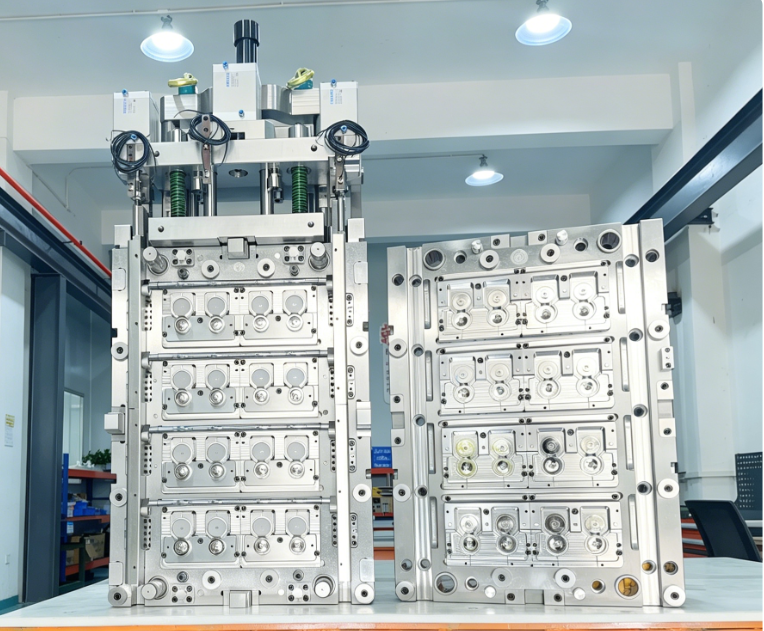
Les principes du contact interne de l’acier deviennent exponentiellement plus critiques lorsqu’ils sont appliqués à des solutions d’emballage hautement automatisées. Les bouchons rabattables sont omniprésents dans les rayons des magasins de détail, mais leur fabrication efficace nécessite un outillage spécialisé et de haute précision.
Une charnière vivante est une fine bande de plastique flexible reliant le corps principal d’un capuchon à son couvercle. Cela permet au capuchon de se plier à plusieurs reprises sans se déchirer. Dans un outillage avancé, la formation de cette charnière nécessite un espace acier sur acier ultra-précis. Les composants du noyau et de la cavité doivent se réunir pour laisser un espace uniforme de seulement 0,2 mm à 0,3 mm.
Si l’alignement se déplace ne serait-ce que de quelques microns, la charnière souffrira d’une épaisseur de paroi inégale. Cela conduit à une rupture prématurée ou à une déchirure immédiate dès le premier pliage mécanique. De plus, la géométrie environnante est conçue pour diriger le flux de polymère avec précision à travers la zone charnière. Cette orientation spécifique du flux aligne les molécules de polymère perpendiculairement à l"axe de la charnière, maximisant ainsi la résistance à la flexion et prolongeant la durée de vie de la fermeture.
Les bouchons rabattables nécessitent un orifice de distribution propre pour le produit liquide et une goupille d"étanchéité correspondante sur le couvercle pour éviter les fuites du consommateur. Les surfaces correspondantes du moule sont utilisées pour former simultanément ces deux éléments critiques. L"ergot formant l"orifice doit assurer une parfaite étanchéité contre le bloc cavité opposé.
De plus, le bouchon doit rester bien fermé pendant le transport et sur les étagères des magasins de détail. Ceci est obtenu grâce à une contre-dépouille précise à encliquetage. En utilisant des conceptions de dérivation, les ingénieurs peuvent former le rebord de retenue de l"encliquetage sans recourir à des actions latérales complexes. Cela garantit que le couvercle du capuchon s"enclenche solidement dans la base avec un clic tactile satisfaisant, offrant ainsi une confiance absolue au consommateur dans l"étanchéité du produit.
Le summum absolu de la fabrication de flip-top est le déploiement d'un système de fermeture automatisé dans le moule . Dans un processus traditionnel standard, les bouchons sont éjectés et ouverts. Ils doivent ensuite être fermés par une machine d’assemblage secondaire, ce qui consomme de l’espace au sol, de l’énergie et du travail manuel précieux.
Un système IMC avancé utilise une cinématique interne spécialisée, telle que des bras de fermeture hydrauliques, des crémaillères ou des mécanismes de balayage. Ces composants replient le couvercle sur la base alors que le plastique est encore chaud et pliable sur le noyau, juste avant la course d"éjection finale. Les installations à haute production comportent souvent 24 ou 32 cavités fonctionnant à des temps de cycle fulgurants de 12 à 15 secondes. Pour que ce pliage automatisé fonctionne parfaitement à chaque cycle, les fermetures formant les éléments d"alignement doivent être parfaites. En cas de flash, le bras de fermeture mécanique se bloquera. Les moitiés du bouchon seront mal alignées, ce qui entraînera un produit écrasé et une chaîne de production arrêtée.
Pour garantir qu"un moule fonctionne de manière fiable sur une durée de vie de millions de cycles, les ingénieurs en outillage doivent respecter des directives de conception strictes. Les principes suivants sont fondamentaux pour une exécution réussie des outils.
La règle la plus critique dans ce type d’ingénierie est la mise en œuvre d’angles de dépouille adéquats. Un angle de dépouille est une légère conicité appliquée aux parois verticales des blocs d"acier. Pour les surfaces de contact, la norme industrielle est la règle des 3 degrés. Les ingénieurs exigent que ces faces aient un minimum de 3 degrés de tirant d"eau, bien que 5 degrés soient fortement préférés pour les fermetures automatisées.
Sans tirage suffisant, les surfaces d"acier opposées se gratteront violemment les unes contre les autres pendant les courses d"ouverture et de fermeture. Ce frottement crée des soudures microscopiques entre les faces en acier. Ces soudures se déchirent immédiatement au fur et à mesure du mouvement de la presse. Ce phénomène destructeur, appelé grippage, détruit la finition de surface lisse et dégrade rapidement le joint, entraînant directement un solin important.
Lorsqu"un bloc d"acier brut est initialement usiné à l"aide d"un équipement CNC, les ingénieurs emploient une stratégie de sécurité du métal pour toutes les zones de contact critiques. Être sans danger pour le métal signifie laisser intentionnellement une quantité nominale d"excès d"acier (généralement de 0,05 mm à 0,1 mm) sur les surfaces pendant les phases de fraisage d"ébauche et de semi-finition.
Étant donné que le métal ne peut pas être facilement rajouté une fois découpé, laisser ce matériau supplémentaire permet aux outilleurs hautement qualifiés de meuler et d"assembler manuellement les moitiés lors de l"assemblage final. Les outilleurs travaillant avec l"encre bleue de Prusse comptent entièrement sur cette marge supplémentaire pour meuler à la main l"ajustement final. Ce processus méticuleux, appelé repérage, garantit l"accouplement du noyau et de la cavité avec une précision absolue. Il compense les écarts mineurs d"usinage ou les tolérances d"empilement sur un outil multi-empreintes.
La largeur physique de la zone de contact (la surface réelle de l"acier touchant l"acier) doit être soigneusement calculée. Une erreur d’ingénierie courante consiste à rendre cette surface trop large. Bien qu"il puisse sembler qu"une plus grande surface de contact équivaut à une meilleure étanchéité, un terrain large nécessite un tonnage de serrage énorme pour écraser les deux moitiés parfaitement à plat. Si la machine ne peut pas fournir un tonnage suffisant, l"outil ne se fermera tout simplement pas complètement.
En revanche, si le terrain est trop étroit, l"immense force de serrage peut provoquer le bossage, le retournement ou la déformation du bord en acier avec le temps. La largeur de scellage optimale se situe généralement entre 3 mm et 5 mm. Cela offre un équilibre parfait entre la pression d’étanchéité localisée et l’intégrité structurelle à long terme.
Taille des caractéristiques du moule | Largeur de coupure recommandée | Risque de surdimensionnement | Risque de sous-dimensionnement |
|---|---|---|---|
Petit – Moins de 50 mm | 2,0 mm à 3,0 mm | Fermeture incomplète du moule | Déformation des bords et roulement |
Moyen – 50 mm à 150 mm | 3,0 mm à 5,0 mm | Tonnage excessif requis | Écrasement de l"acier sous la force de serrage |
Grand – Plus de 150 mm | 5,0 mm à 8,0 mm | Mauvaise ventilation et gaz emprisonnés | Usure accélérée des outils |
Les ingénieurs doivent calculer la surface projetée des éléments internes pour garantir que le tonnage de serrage de la machine de moulage est suffisant. La zone projetée est l"ombre bidimensionnelle projetée par l"élément dans la direction de la course d"ouverture du moule.
En multipliant cette surface projetée par la pression interne de la cavité, les ingénieurs déterminent la force de séparation. La force de serrage de la machine doit dépasser cette force de séparation d"une marge de sécurité d"au moins 20 pour cent. Si la force de serrage est insuffisante, la simple pression d’injection forcera l’outil à s’ouvrir de quelques millièmes de pouce. Cela entraîne un flash tout au long du cycle de production et un gaspillage de résine.
L’ingénierie de précision est la pierre angulaire de la production d’emballages en grand volume. Cependant, même les concepteurs expérimentés peuvent être victimes d’oublis spécifiques lorsqu’ils détaillent des cinématiques complexes. Il est essentiel d’éviter ces erreurs courantes en atelier pour maintenir la rentabilité et une qualité constante des pièces.
Comme établi précédemment, le projet est essentiel. Pourtant, les concepteurs de produits tentent parfois d"utiliser une conicité de zéro ou d"un degré pour conserver un aspect esthétique spécifique sur la pièce en plastique finale. Il s"agit d"une grave erreur mécanique. Un courant d"air d"un degré entraînera presque certainement des écorchures au cours des premiers milliers de cycles. La réparation de l"acier grippé nécessite l"arrêt de la production, le retrait de l"outil de la presse, le soudage au laser du nouveau métal sur la zone endommagée et le réusinage de la surface. Ce processus coûte des milliers de dollars en temps d"arrêt.
Lorsque le plastique fondu remplit une cavité, il déplace rapidement l’air ambiant qui s’y trouvait auparavant. Si cet air ne peut pas s"échapper, il devient fortement comprimé. À la fin de la phase de remplissage, qui a souvent lieu à proximité d"une barrière de contact, l"air comprimé s"échauffe considérablement. Les températures peuvent parfois dépasser 1 000 degrés Celsius.
Si les canaux de ventilation ne sont pas correctement conçus le long du périmètre, cet air surchauffé enflammera littéralement le plastique environnant. Cela provoque un défaut grave appelé brûlure de diesel, laissant des traces de suie noire et carbonisée sur la pièce. Dans l’usine, l’odeur distincte du plastique brûlé est un indicateur clair de ce problème. Une combustion de diesel est particulièrement désastreuse pour la délicate charnière vivante d’un capuchon rabattable, la rendant fragile et inutile.
Les moules à injection sont des environnements thermiques très dynamiques. Pendant les cycles de production continus, le plastique chaud transfère continuellement de la chaleur dans les blocs d"acier. Selon la disposition des canaux de refroidissement, le noyau et la cavité peuvent fonctionner à des températures très différentes.
L"acier se dilate en chauffant. L"acier à outils standard a un coefficient de dilatation thermique spécifique. Si un outil chauffe de 40 degrés Celsius, un bloc d’acier de 500 mm de large se dilatera de près d’un quart de millimètre. Si les ingénieurs conçoivent des tolérances strictes basées uniquement sur la température ambiante, la dilatation thermique pendant la production active entraînera le grippage, le grippage ou l"écrasement des surfaces de contact. Cela conduit à une défaillance mécanique catastrophique.
Les concepteurs de produits ajoutent fréquemment des contre-dépouilles complexes, des logos complexes ou des fonctionnalités d'accrochage agressives sans consulter les ingénieurs en outillage. Ces complexités inutiles obligent les outilleurs à concevoir des surfaces en acier alambiquées et à angles multiples qui sont incroyablement difficiles à usiner et à entretenir. Souvent, une modification mineure de la conception de la pièce en plastique, comme changer l'angle d'un encliquetage de deux degrés ou déplacer légèrement l'emplacement d'un trou, peut considérablement simplifier la géométrie interne de l'outillage. Une conception simplifiée réduit la charge mécanique sur le moulage par injection du capuchon de fermeture In-Mold . Cela se traduit directement par moins de besoins de maintenance et une fiabilité beaucoup plus élevée.
Le flash est le défaut le plus répandu associé à la défaillance du joint interne. Cela se produit au moment où le plastique s’échappe de l’espace prévu de la cavité. La prévention nécessite une combinaison de techniques de fabrication haut de gamme et une sélection optimisée des matériaux.
La réalisation d"un produit sans flash commence dès l"atelier de fabrication. Les fraiseuses CNC 5 axes à grande vitesse et l"usinage par électroérosion précis sont essentiels à la précision. Ils coupent l"acier trempé selon des tolérances de plus ou moins 0,005 mm.
Après l’usinage initial, des outilleurs chevronnés effectuent la procédure de repérage critique. Ils appliquent une couche microfine d"encre bleu de Prusse sur le bloc de cavité et ferment l"outil dans une presse de repérage hydraulique. Une fois ouverte, l"encre est transférée au noyau partout où il y a un contact physique. Les outilleurs inspectent soigneusement ce transfert d’encre. Si l"encre est inégale, cela indique des points hauts et bas sur l"acier. Ils utilisent ensuite des outils de micro-meulage pour éliminer les points saillants jusqu"à ce qu"un transfert d"encre uniforme à 100 % soit obtenu. Cela garantit une parfaite étanchéité sous pression.
Étant donné que ces surfaces subissent des millions d’impacts de fort tonnage, le choix de l’acier à outils approprié est primordial pour un succès à long terme. Les métaux mous se déformeront rapidement sous la pression de serrage. Les meilleures pratiques d"ingénierie imposent l"utilisation d"aciers à outils trempés de qualité supérieure pour tous les inserts de contact.
Par exemple, lors de la conception d"un outil de fermeture à forte cavitation, les fabricants de premier plan spécifient généralement l"acier inoxydable S136 pour les inserts du noyau et de la cavité. Le durcissement de cet acier à HRC 48-50 offre une résistance à l"usure exceptionnelle. Il offre également une excellente résistance à la corrosion contre les polymères dégageant des gaz, garantissant que les bords d"arrêt restent nets et sans bavures pendant une durée de vie de plusieurs millions de cycles.
Nuance d"acier à outils | Plage de dureté | Caractéristiques clés de l"outillage interne | Application typique |
|---|---|---|---|
Acier P20 | HRC 28 à 32 | Facile à usiner, mais beaucoup trop souple pour un usage important. | Prototypes à faible volume et pièces simples. |
Acier à outils H13 | HRC 48 à 52 | Excellente ténacité et haute résistance à la fatigue thermique. | Moules industriels haute pression et gros volumes. |
S136 Inox | HRC 48 à 54 | Haute dureté, résistance supérieure à la corrosion, nécessite un polissage optique élevé. | Emballage haut de gamme et fermetures rabattables automatisées. |
Concevoir et construire un outil hautement automatisé représente un investissement en capital important. Trouver le bon équipement est essentiel à la production de votre usine. Vous avez besoin d"un partenaire en outillage qui comprend parfaitement les cinématiques complexes, l"intégration des canaux chauds et les tolérances de haute précision.
Tous les ateliers d"outillage ne sont pas équipés pour répondre aux exigences rigoureuses des solutions d"emballage automatisées. Lors de l’évaluation d’un fournisseur potentiel, auditez ses installations pour connaître ses capacités spécifiques. Assurez-vous qu’ils utilisent des centres d’usinage CNC avancés capables d’une précision au micron. De plus, vérifiez que leur service de contrôle qualité utilise des machines à mesurer tridimensionnelles pour valider que l"acier usiné correspond parfaitement aux données CAO 3D avant le début de l"assemblage. Une expérience approfondie des cinématiques complexes, telles que les systèmes à crémaillère, le dévissage hydraulique et les bras de fermeture intégrés, est un prérequis obligatoire.
Construire un outil automatisé à 24 ou 32 empreintes n"est pas une tâche pour les moulistes débutants. L"équilibre complexe entre la thermodynamique, la dynamique des fluides et l"ingénierie mécanique nécessite une expertise spécialisée. Un partenariat avec des leaders de l"industrie garantit que votre projet est géré par des professionnels chevronnés qui comprennent les nuances de la production en atelier.
Des équipes d'ingénieurs experts se spécialisent dans l'optimisation de géométries de pièces complexes pour garantir une production sans bavures. En tirant parti d’une solution avancée d’outillage pour bouchons rabattables IMC , les fabricants peuvent atteindre des temps de cycle exceptionnellement rapides. Cela élimine entièrement les goulots d’étranglement de l’assemblage secondaire et garantit un actif durable qui maximise le retour sur investissement.
Une conception impeccable des outils internes est indéniablement essentielle au succès des opérations de moulage à haut rendement. La mise en œuvre d"angles de dépouille appropriés, l"utilisation de pratiques d"usinage sans danger pour les métaux et la sélection d"un acier trempé de qualité supérieure évitent des erreurs coûteuses et la dégradation des outils. Un usinage CNC de précision et un repérage manuel méticuleux garantissent des cycles de production de haute qualité et sans flash. Pour les produits hautement automatisés et à grand volume, investir dans des outils de fermeture parfaitement conçus génère un retour sur investissement commercial massif. Il élimine complètement le besoin de machines d"assemblage secondaire, réduit considérablement les taux de rebut et optimise les temps de cycle à la seconde près. En adhérant à ces principes d"ingénierie rigoureux, les fabricants peuvent obtenir des résultats de moulage supérieurs et maximiser leur succès opérationnel à long terme. Si vous souhaitez améliorer vos capacités de production, explorez les solutions d"outillage avancées de Senlan Molds pour demander une consultation de conception et garantir votre avantage concurrentiel.
Généralement, un minimum de 3 degrés est strictement requis, mais 5 degrés sont fortement recommandés par les ingénieurs en outillage. Ce cône empêche le frottement et le grippage de l"acier lors des courses d"ouverture et de fermeture, garantissant ainsi la longévité de l"outil et empêchant les bavures.
Il s’agit d’un outil automatisé hautement spécialisé utilisé principalement pour les emballages à couvercle rabattable. Il est doté de systèmes mécaniques internes, tels que des bras hydrauliques ou des crémaillères, qui plient et ferment le capuchon alors que la pièce est encore à l"intérieur de la presse. Cela élimine complètement le besoin de machines d’assemblage post-moulage séparées.
Le clignotement se produit lorsque le contact acier sur acier est compromis. Cela peut être dû à un tonnage de serrage inadéquat de la machine, à un acier usé ou grippé, à une pression d"injection excessive forçant l"outil à s"ouvrir ou à un mauvais repérage initial où les moitiés ne s"accouplent tout simplement pas parfaitement.
Oui. Les surfaces endommagées peuvent souvent être réparées par micro-soudage ou soudage au laser pour ajouter de l"acier trempé à la zone affectée. Ceci est suivi d"un réusinage de précision et d"un retachage manuel de la surface à ses dimensions d"origine pour restaurer l"étanchéité parfaite.
Les conceptions de dérivation sont intégrées directement au mouvement vertical du noyau et de la cavité. Cela signifie qu"aucune pièce mobile n"est nécessaire pour créer des contre-dépouilles comme des ajustements par pression. Cela rend l"outil moins cher à construire, beaucoup plus facile à entretenir et beaucoup moins sujet aux pannes mécaniques que les cames coulissantes.
Pendant la production, l"acier à outils absorbe la chaleur du plastique fondu et se dilate. Si les ingénieurs ne tiennent pas compte de ce coefficient de dilatation pendant la phase de conception, les surfaces en acier correspondantes peuvent se lier, se déchirer ou s"écraser lorsque l"outil atteint sa température de fonctionnement, entraînant de graves dommages.
Pour les emballages de gros volumes, les ingénieurs recommandent généralement l"acier inoxydable de qualité supérieure, tel que le S136, durci à HRC 48-50. Cela fournit la solidité nécessaire pour résister à des millions d"impacts de serrage tout en résistant à la corrosion due aux dégagements gazeux du plastique, gardant ainsi les bords d"étanchéité parfaitement affûtés.


