
- Maison
- Produits
- À propos de nous
- Équipement
- Application
- Centre de nouvelles
- Contactez-nous
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-05 origine:Propulsé


L’industrie de l’emballage connaît un changement structurel massif. Les bouteilles en plastique rigide cèdent rapidement la place aux pochettes souples. Les consommateurs exigent des alternatives légères et durables. Cette évolution impacte directement les outillages de fabrication en aval. La transition de vos gammes de produits nécessite des investissements importants dans le moulage par injection.
Les directeurs d’usine sont confrontés à un carrefour critique. Le choix entre des moules pour bouchons de bouteilles standard et des moules spécialisés pour bouchons de bec verseur dicte tout. Il contrôle vos temps de cycle. Il détermine la qualité de votre pièce. Il définit en fin de compte vos frais généraux de maintenance continue. Un mauvais choix d’outillage entraîne de graves goulots d’étranglement dans la production.
Cet article fournit une ventilation transparente et axée sur l"ingénierie de ces deux systèmes. Nous explorerons leurs différences structurelles et leurs implications en termes de coûts primaires. Vous apprendrez les critères de sélection stricts nécessaires pour finaliser vos investissements en outillage. Notre objectif est d’aider vos équipes d’approvisionnement et de production à traverser cette transition complexe en toute confiance.
Complexité structurelle : les bouchons de bec verseur nécessitent des géométries spécialisées (par exemple, des bases prêtes à souder) qui exigent des mécanismes de dévissage avancés et des conceptions de curseurs complexes par rapport aux bouchons de bouteilles standard.
Vitesses de production : les moules de bouchons de bouteilles standard utilisent souvent un moulage par compression ou des systèmes d'injection hautement simplifiés pour une vitesse maximale, tandis que les bouchons de bec verseur nécessitent des canaux de refroidissement hautement optimisés pour éviter la déformation.
Investissement en capital : la nature spécialisée d'un moule de bouchon de bec pour sachets à bec se traduit généralement par des coûts d'outillage initiaux plus élevés, mais ouvre l'accès au marché de l'emballage flexible à forte marge.
Réalités de la maintenance : les moules pour bouchons de bec possèdent des pièces mobiles complexes qui nécessitent des programmes de maintenance préventive plus stricts pour éviter les bavures et garantir des capacités d'étanchéité parfaites.
La conception fondamentale d"un moule dicte son comportement opérationnel. Les capsules de bouteilles standard privilégient le volume et la simplicité. Ils présentent un filetage uniforme. Leurs conceptions comprennent généralement de simples anneaux d’inviolabilité. La géométrie permet un refroidissement rapide et une éjection simple. Les ingénieurs conçoivent ces moules pour une répétition incessante et à grande vitesse.
Les bouchons de bec verseur présentent un défi géométrique très différent. Ils comportent un filetage interne. Ils possèdent également des composants de base secondaires. Ces bases sont spécialement conçues pour être thermoscellées directement sur un film flexible. L"extérieur comprend souvent des nervures de protection. Ces nervures évitent les dommages pendant le processus de remplissage du sachet. Cette géométrie complexe nécessite des fonctionnalités de moule spécialisées.
Les mécanismes d’éjection et de démoulage mettent en évidence la plus grande fracture technique. Les moules pour capsules de bouteilles rigides s"appuient fortement sur des plaques de démoulage standard. La machine s"ouvre et la plaque chasse simplement le plastique du noyau. Il s"agit d"une action mécanique violente et très efficace. Cela nécessite un minimum de pièces mobiles à l’intérieur du moule lui-même.
Les bouchons de bec ne peuvent pas survivre au retrait forcé. Les filetages internes et les brides d"étanchéité se déchireraient. Par conséquent, les moules de becs nécessitent des mécanismes de dévissage complexes. Les ingénieurs en outillage intègrent des crémaillères hydrauliques ou des systèmes de servomoteurs. Ces mécanismes font tourner les noyaux précisément avant l’éjection. Cela préserve complètement l’intégrité du fil. Il garantit que les surfaces d’étanchéité restent intactes et impeccables.
Les dispositions des cavités sont également très différentes. La densité de cavitation détermine votre rendement total par cycle. Les capsules de bouteilles standard ont une empreinte très étroite. Les outilleurs peuvent regrouper 96, voire 128 empreintes dans une seule base de moule. Les bouchons de bec sont dotés de bases larges et prêtes à souder. Cette bride plus large consomme plus d"espace physique sur la plaque de moule. Par conséquent, l"empreinte du moule du bec limite le nombre total de cavités. Vous ne pouvez installer que 48 ou 64 cavités dans le même espace machine.
Comparaison de l"architecture d"outillage
Fonctionnalité | Moule de bouchon de bouteille standard | Moule de bouchon de bec |
|---|---|---|
Géométrie de base | Filetage uniforme, profil simple | Filetage interne, large base thermoscellable |
Mécanisme de démoulage | Plaque de dévêtissage puissante | Dévissage hydraulique ou servomoteur |
Densité de cavitation | Extrêmement élevé (jusqu"à 128 cavités) | Modéré (souvent limité par la largeur de la bride) |
Conception inviolable | Anneau de rupture simple | Curseurs intégrés complexes requis |
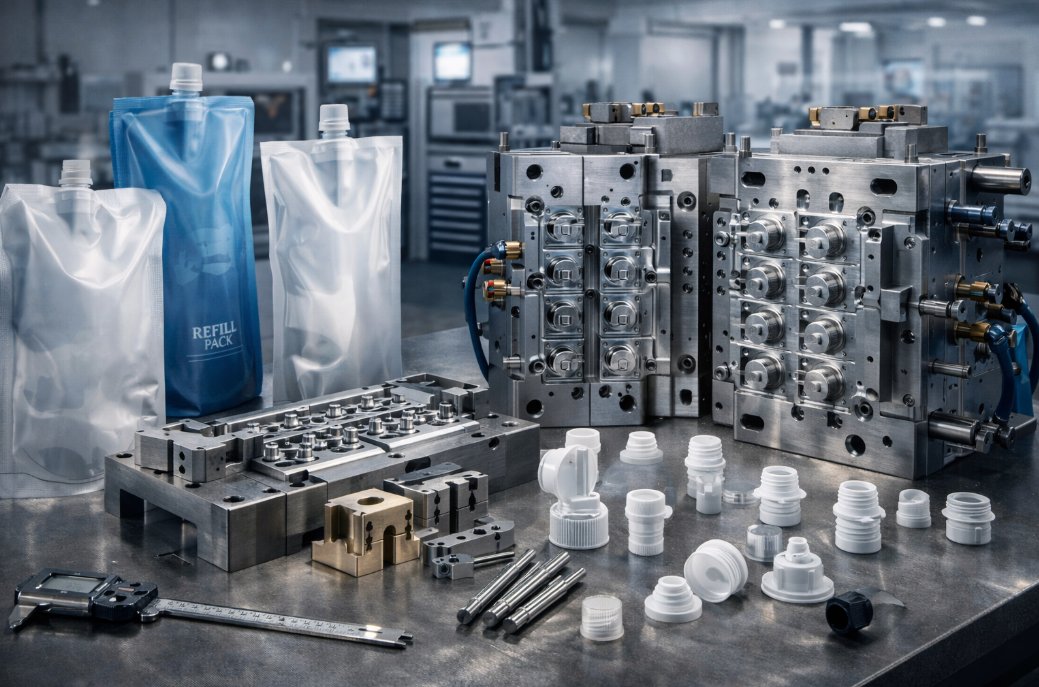
La conception d'un moule de bouchon de bec haute performance pour sachets à bec nécessite une précision exceptionnelle. Vous ne pouvez pas le traiter comme une fermeture standard. L'intégration avec des emballages flexibles introduit des tolérances sévères. Chaque fonctionnalité doit prendre en charge les opérations finales de remplissage et de scellage des sachets.
La base soudée présente le défi technique ultime. La base du bec verseur fusionne directement avec le film de la pochette. Cette zone doit être moulée sans bavure. Cela nécessite une concentricité parfaite. Tout défaut microscopique entraîne ici un échec du thermoscellage. Un joint défaillant entraîne une fuite ultérieure du produit. Cette fuite détruit la réputation de la marque et provoque des rappels massifs de produits.
L"intégration inviolable complique encore davantage la conception du moule. Les consommateurs doivent constater une rupture nette dès la première utilisation. Le moulage de ces bandes intégrées nécessite des alignements précis des curseurs. Les noyaux du moule doivent se rétracter parfaitement. Si les curseurs hésitent, les ponts inviolables s"étirent. Les ponts étirés ruinent l"expérience du consommateur. Les outilleurs doivent usiner ces poches coulissantes avec des tolérances exactes au micron.
Le flux de résine et le placement des portes nécessitent une simulation avancée. Les bouchons de bec verseur présentent des épaisseurs de paroi variables. Les sections filetées sont relativement fines. Les bases de scellement sont beaucoup plus épaisses. Cet écart entraîne une répartition inégale des matériaux. Les systèmes de canaux chauds de précision deviennent une nécessité absolue. Les obturateurs contrôlent avec précision l’injection du plastique.
Un placement correct du portail empêche la déformation structurelle. Si vous placez le portail de manière incorrecte, la base se déformera. Une base déformée ne peut pas sceller une pochette plate. Les ingénieurs s’appuient ici largement sur l’analyse du flux de moule. Ils simulent le remplissage de résine pour équilibrer la pression de la cavité. Cela garantit que les parois minces se replient parfaitement avant que les sections épaisses ne gèlent.
Le refroidissement détermine votre efficacité de production ultime. C’est toujours le principal goulot d’étranglement dans le moulage par injection. Le plastique retient obstinément la chaleur. Vous devez extraire cette chaleur avant que la pièce puisse s"éjecter en toute sécurité. Les bouchons standard utilisent des canaux de refroidissement simples et droits. Ils réalisent facilement un transfert de chaleur rapide.
Les bouchons de bec exigent des systèmes de refroidissement très avancés. Les noyaux complexes emprisonnent la chaleur au plus profond du moule. Les canaux percés standard ne peuvent pas atteindre ces points chauds. Par conséquent, les ingénieurs déploient un refroidissement conforme. Les canaux de refroidissement conformes épousent les contours exacts des broches centrales. Ils serpentent autour des fils internes. Ce refroidissement spécialisé empêche le retrait des pièces.
Les attentes en matière de temps de cycle diffèrent considérablement entre les deux systèmes. Vous devez définir des hypothèses réalistes et fondées sur des preuves. De simples capsules de bouteilles atteignent des vitesses incroyablement rapides. Le moulage par injection ou par compression standard peut atteindre des cycles inférieurs à 5 secondes. La géométrie simplifiée permet un refroidissement agressif et une éjection violente.
Les bouchons de bec multi-fonctions nécessitent des cycles légèrement plus longs. Un cycle typique peut durer de 8 à 12 secondes. Le plastique doit se solidifier complètement autour des noyaux de dévissage. Si vous éjectez trop tôt, les fils se dénuderont. La base de soudure se déformera. Vous devez donner la priorité à la stabilité structurelle plutôt qu’à la vitesse brute.
L’atténuation des risques nécessite des choix d’ingénierie proactifs. Les mécanismes de dévissage à grande vitesse introduisent une friction intense. Ces frictions entraînent des risques de production courants. Vous devez gérer activement ces menaces pour maintenir votre efficacité.
Galling du fil : La friction entre le noyau en rotation et le plastique provoque une déchirure de la surface. Une lubrification de haute qualité et des noyaux polis empêchent cela.
Refroidissement inégal : les points chauds provoquent une déformation de la bride de base. Les lignes de refroidissement conformes éliminent ces incohérences thermiques.
Fatigue thermique : Des millions de cycles de chauffage et de refroidissement fissurent l’acier bon marché. L’utilisation d’acier moulé de qualité supérieure atténue entièrement ce risque.
Le choix du bon acier pour moules n’est pas négociable. Les outilleurs doivent utiliser des alliages de haute qualité comme le S136 ou le H13. Ces aciers trempés résistent à la fatigue thermique. Ils conservent leur stabilité dimensionnelle sur des millions de cycles. L"acier doux se déformera inévitablement. L"acier déformé crée des éclairs, ruinant votre production.
L’acquisition d’outils d’emballage avancés nécessite une approche financière stratégique. Les écarts de coûts initiaux sont immédiatement apparents lorsque l’on compare ces deux types de moules. Les moules pour capsules de bouteilles standard bénéficient d"une ingénierie simplifiée. Ils nécessitent des plaques de dévêtissage standard et des canaux chauds de base. Cela maintient le prix d’achat initial relativement bas.
Les moules pour bouchons de bec verseur comportent intrinsèquement une prime substantielle. Les coûts initiaux reflètent l’ingénierie avancée requise. Vous payez pour des servomoteurs de dévissage intégrés. Vous investissez dans des obturateurs à canaux chauds très complexes. Les tolérances d"usinage sont nettement plus strictes. Les outilleurs passent des centaines d’heures supplémentaires à polir les brides d’étanchéité.
Les réalités de la maintenance dictent directement la durée de vie de votre investissement. Les moules à bouchons standard sont robustes. Ils survivent à une course agressive avec des nettoyages de base. Les moules pour bouchons de bec exigent un entretien méticuleux et programmé. Ils possèdent des pièces mobiles complexes. Les curseurs, crémaillères et engrenages de dévissage fonctionnent sous une immense pression.
Les techniciens doivent exécuter des routines de maintenance préventive strictes. Ils doivent nettoyer et lubrifier fréquemment les composants mobiles du noyau. Le défaut de lubrification entraîne un grippage immédiat. Les engrenages vont gripper. La production s"arrêtera. Vous devez prendre en compte ce temps d’arrêt pour maintenance dans votre calendrier de production.
Un outillage moins cher conduit toujours à une défaillance prématurée. Certains acheteurs tentent d’économiser de l’argent en utilisant des choix d’acier plus doux. C"est une erreur critique. L"acier doux s"use rapidement au niveau des lignes de joint. Cette usure crée un flash plastique. Un flash sur un capuchon de bec ruine le joint entre le bec et la pochette. Une fois qu’un moule commence à clignoter, il nécessite un soudage et un réusinage coûteux. Investir dès le départ dans de l’acier inoxydable trempé garantit une fiabilité à long terme.
La sélection du bon outillage nécessite une évaluation globale de votre installation. Vous ne pouvez pas prendre cette décision en vous basant uniquement sur le prix du moule. Vous devez analyser votre environnement de production spécifique. Les équipes interfonctionnelles doivent évaluer plusieurs critères stricts.
Exigences en matière de volume et d’échelle : analysez votre marché cible. Produisez-vous des milliards de bouteilles d’eau standard pour les marchés des matières premières ? Les moules standards à haute cavitation s’adaptent parfaitement ici. Vous entrez sur le marché des pochettes souples premium ? Vous aurez besoin de l’architecture spécialisée d’un moule de bec pour rivaliser.
Compatibilité des machines : Inspectez vos machines de moulage par injection actuelles. Les moules de becs complexes nécessitent un espacement spécifique des barres de liaison. Ils nécessitent des servocommandes intégrées ou des interfaces de traction hydraulique. Vos anciennes machines pourraient ne pas prendre en charge ces mécanismes de dévissage avancés. La mise à niveau de vos machines ajoute à la portée du projet.
Conformité et contrôle qualité : évaluez les réglementations de votre secteur. Les applications alimentaires, de boissons et de cosmétiques imposent des exigences strictes en matière de tests d'étanchéité. Les sachets à bec sont soumis à des tests de compression agressifs. Votre moule doit produire des brides d’étanchéité parfaites et reproductibles pour réussir ces contrôles de conformité.
La présélection des fournisseurs nécessite un contrôle rigoureux. Vous devez poser aux moulistes des questions spécifiques et stimulantes. N"acceptez pas les promesses génériques. Demandez des études de cas réelles sur leurs performances de refroidissement conformes. Exigez de voir leurs données d’analyse de flux de moule pour des géométries similaires. Vérifiez leurs certificats d’approvisionnement en acier. Assurez-vous qu’ils possèdent une expérience approfondie en particulier dans l’intégration d’emballages flexibles.
La transition de l’industrie de l’emballage nécessite des investissements stratégiques en outillage. Les moules de capsules de bouteilles standard penchent clairement vers la simplicité à grande vitesse et à volume élevé. Ils sont robustes et très efficaces. À l’inverse, les moules pour bouchons de becs sont des actifs très complexes et conçus avec précision. Ils sont spécialement conçus pour répondre aux exigences strictes de l’intégration des emballages flexibles. Ils nécessitent un entretien minutieux et des matériaux de qualité supérieure.
Vos prochaines étapes devraient se concentrer sur la validation technique. Encouragez votre équipe d’ingénierie à demander un audit complet des outils. Commandez une analyse professionnelle du flux de moule pour la conception de votre pièce spécifique. Validez la dynamique de refroidissement et les mécanismes de dévissage avant de vous engager auprès d’un constructeur de moules. En suivant ces étapes calculées, votre ligne de production reste rentable, efficace et sans fuite.
R : Cela dépend fortement des spécifications de la machine. Les moules à bouchons de bec nécessitent un espacement spécifique des barres de liaison pour s"adapter à des bases de moule plus larges. Plus important encore, votre machine a besoin de commandes de traction à servomoteur ou hydrauliques intégrées. Ces interfaces alimentent les mécanismes de dévissage complexes. Sans eux, vous ne pouvez pas démouler les bouchons filetés en toute sécurité.
R : La norme industrielle varie de 3 à 5 millions de cycles, et souvent plus. Cependant, cette durée de vie dépend entièrement de deux facteurs. Tout d’abord, le moule doit utiliser de l’acier trempé de qualité supérieure comme le Stavax ou le S136. Deuxièmement, votre installation doit respecter des routines strictes et programmées de maintenance préventive et de lubrification.
R : Un léger éclat sur un bouchon de bouteille rigide n’est généralement qu’un défaut esthétique. Cela affecte rarement le joint de la bouteille. Cependant, des bavures sur la base de soudure d"un bec verseur empêchent une fermeture hermétique avec le film du sachet. Ce défaut entraîne une détérioration immédiate du produit et des fuites pendant le transport.


